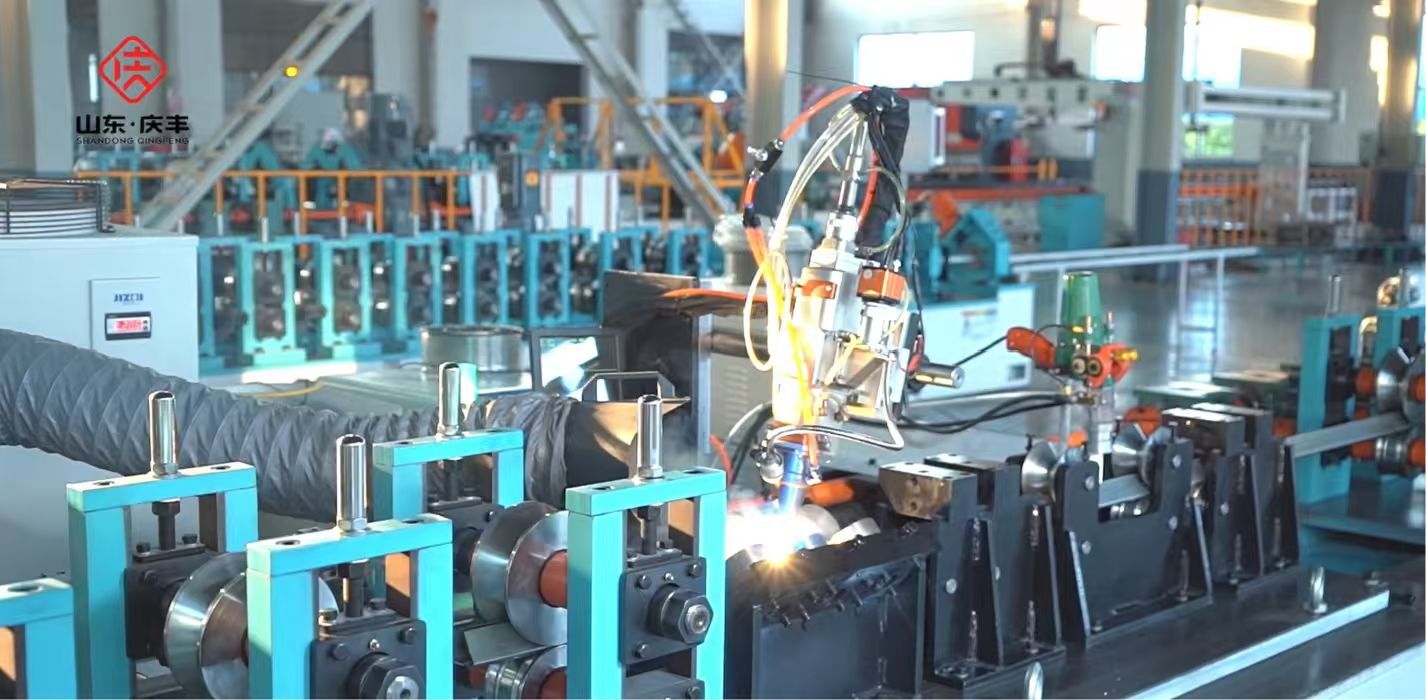
Как правило, сварочные процессы применяются на линиях рулонной гибки в двух следующих случаях.
Первая ситуация — это сварка переднего конца новой полосы и заднего конца предыдущей. При производстве из более толстых и тяжёлых материалов автоматизированная сварка позволяет существенно повысить производственную эффективность при смене полос, а качество шва оказывается более стабильным по сравнению с ручной сваркой.
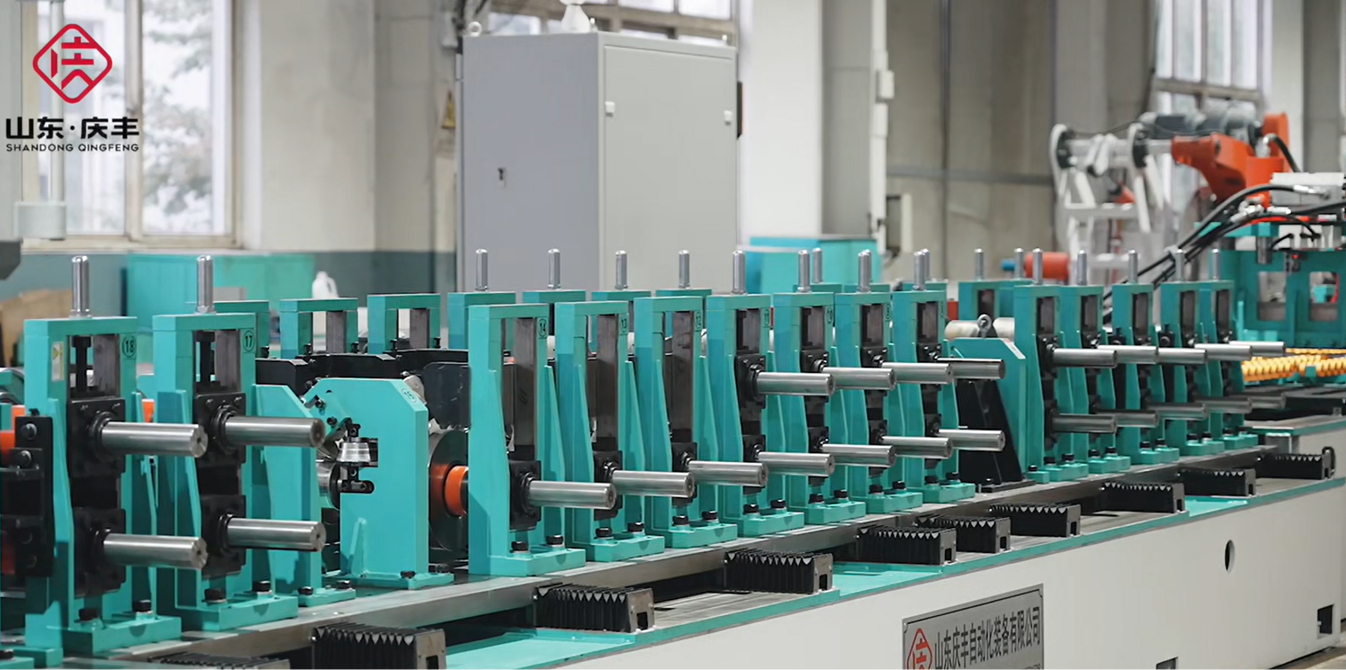
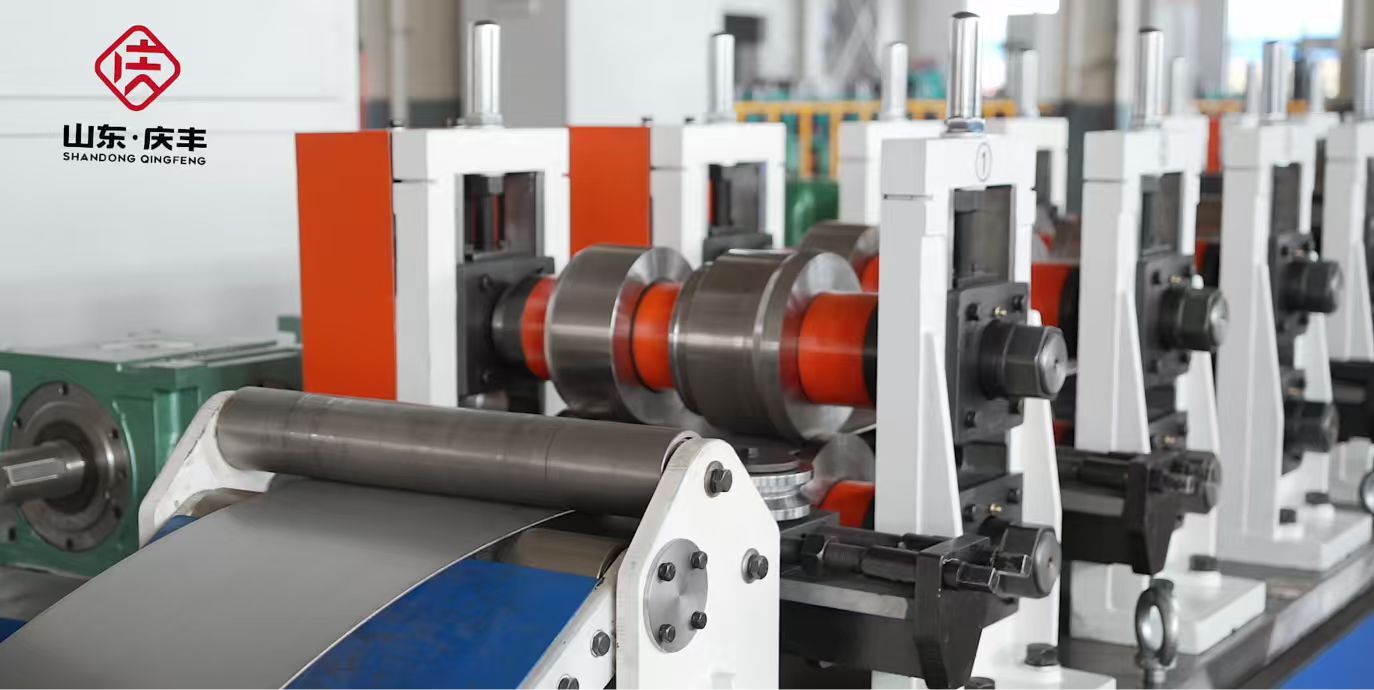
Вторая ситуация — это изготовление профилей замкнутого сечения, когда края листового металла после рулонной гибки свариваются, образуя замкнутый профиль. Сварные профили замкнутого сечения обладают более высокой несущей способностью и прочностью по сравнению с профилями, полученными методом прессования. Однако оборудование и производственные затраты для таких профилей также выше, чем для профилей, изготовленных прессованием. Проектировщики профилей должны провести технический анализ с учётом конкретных эксплуатационных условий и требований к характеристикам профиля, чтобы выбрать оптимальное техническое решение.
Существует также несколько вариантов сварочных аппаратов, совместимых с автоматизированными производственными линиями: стандартные автоматические сварочные машины, лазерные автоматические сварочные установки и роботизированные автоматические сварочные системы. Наши профессиональные инженеры по рулонной гибке проведут комплексную оценку и проектирование вашей производственной линии, предоставив экспертные решения и рекомендации. (www.qingfengautomation.com).